01
卡盘与夹持
回转工件的装夹位置
 简体中文
没有匹配的语言 / No matching language
自动翻译仅供阅读参考 / Machine translation
车削与加工
围绕回转类零件的外圆、端面与孔加工,整理型号、空间及工艺信息。
配置与供货周期请在询盘中确认;示例参数不构成实际设备承诺。
产品信息
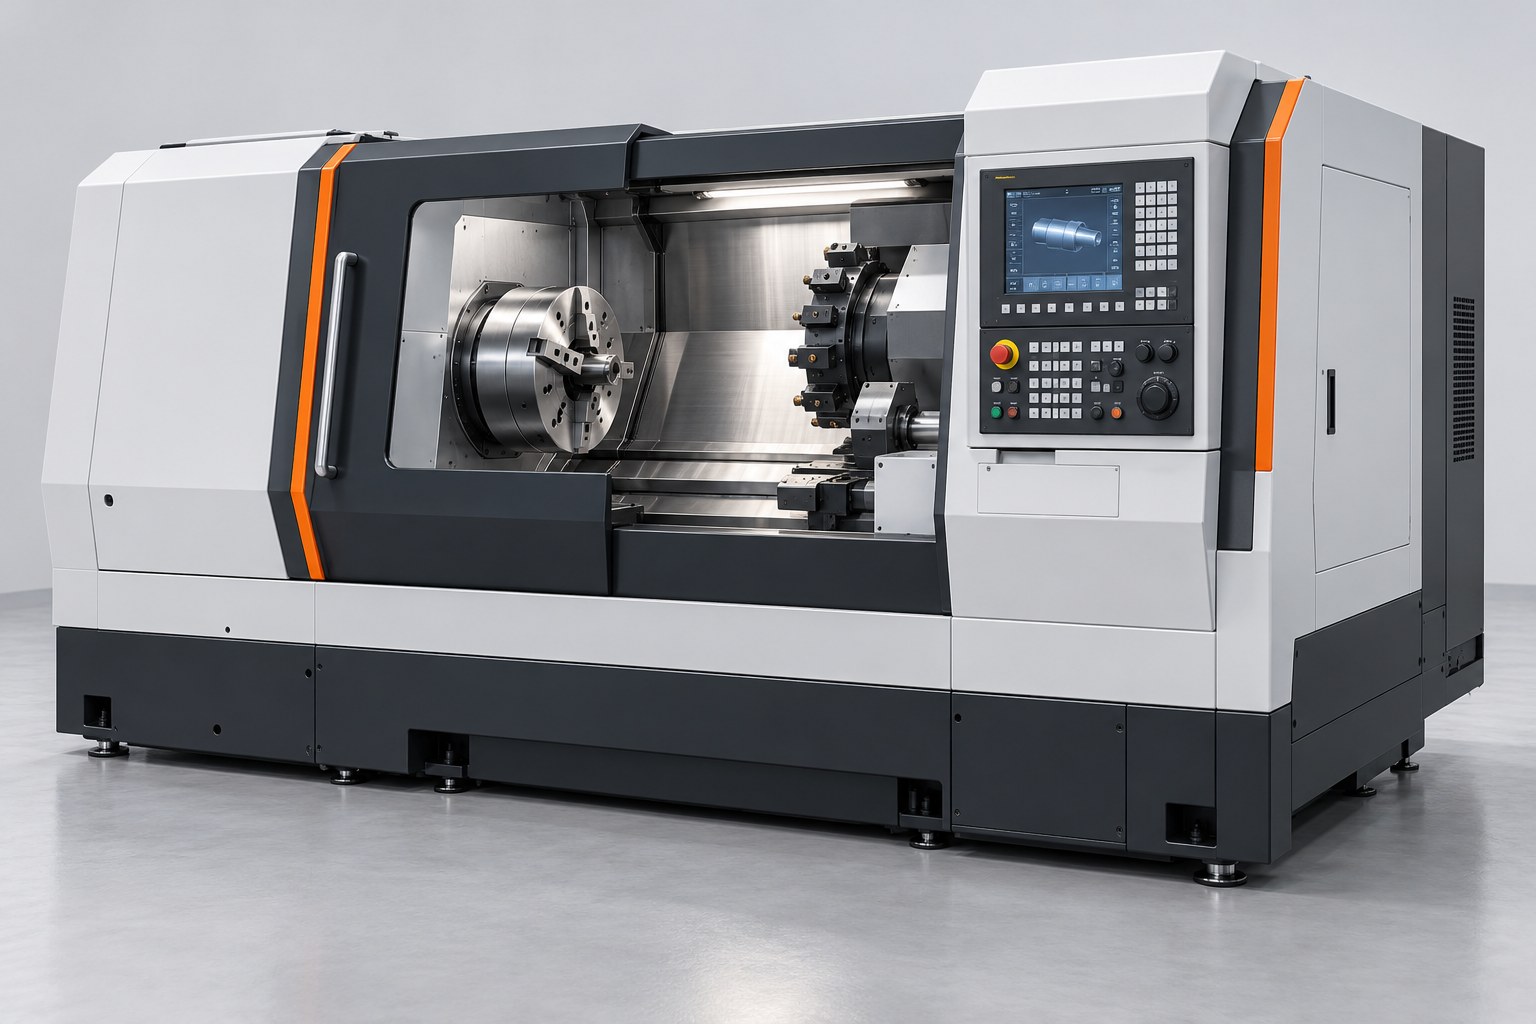
回转工件的装夹位置
刀具和加工空间关系
屏幕、按键与急停布局
T-250 数控车削中心的选型可以围绕轴、套及其他回转类零件展开。把毛坯、夹持长度、加工直径和换刀需求分别列出,再结合卡盘、刀塔与操作区域,核对装夹、刀具空间和日常使用条件。
从毛坯进入、装夹、加工到工件转运,逐步整理设备与人员的接近方向。长料、短料和需要翻面的零件应分别记录装夹方式、工序顺序与转运条件。
上下料方向、设备占地和维护空间共同影响工位布局。将这些条件标注在现场平面图上,再与对应型号的设备图纸逐项核对。
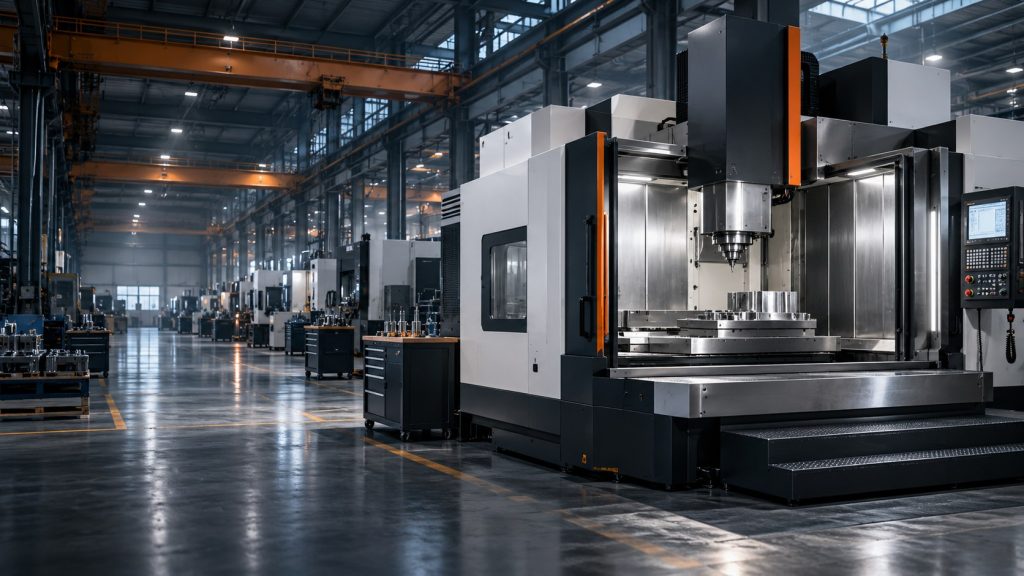
部分零件在车削后仍需孔系或平面加工。衔接后续加工设备时,应明确工件基准、预留加工量、再次装夹和中间转运要求,让每道工序都有可核对的输入条件。
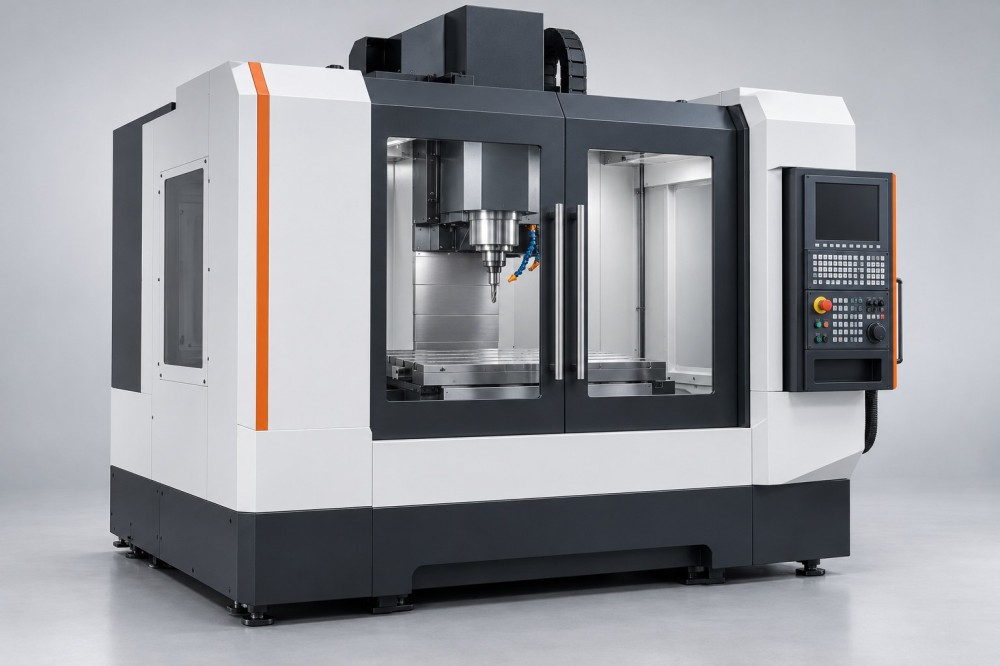
技术规格
示例参数用于模板展示,具体配置以实际技术文件及双方确认为准。
| 最大回转直径 | 500 mm / 示例 |
|---|---|
| 推荐工件直径 | 250 mm / 示例 |
| 加工长度 | 550 mm / 示例 |
| 主轴配置 | 按加工要求确认 |
| 刀塔配置 | 12 工位 / 示例 |
| 控制接口 | 按实际设备资料确认 |
开始工程沟通
告诉我们产品方向、使用条件与现有资料,工作人员会根据本次需求继续跟进。
当前咨询产品:T-250 数控车削中心